Fundir uma escultura em bronze: do modelo em cera à pátina final
Um percurso completo pelas etapas de uma oficina de fundição artística — como se prepara a cópia em cera, como se calcula a gitagem, como se constrói e coze o molde, a que temperatura se vaza a liga e o que acontece depois, da rebarbagem à cinzelagem, à pátina e à cera de proteção.
O modelo original e a cópia em cera
Quase tudo o que corre mal numa fundição começa antes do metal. O processo de cera perdida parte de um modelo original — em barro, gesso, madeira ou outro material — do qual se tira um molde flexível, normalmente em silicone ou borracha, reforçado por uma madre rígida de gesso ou resina. Esse molde permite obter cópias em cera tantas vezes quantas forem necessárias, sem sacrificar o original.
A cera é vertida ou pincelada no interior do molde flexível até formar uma parede regular. Para bronze artístico procura-se, em regra, uma espessura entre três e seis milímetros: paredes muito finas arriscam não encher, paredes grossas desperdiçam metal e favorecem rechupes. Peças volumosas levam um núcleo refratário no interior, preso por pinos de bronze ou aço inoxidável que o mantêm na posição depois de a cera desaparecer.
Retocar a cera
A cópia sai do molde com linhas de junta, bolhas e pequenas falhas. É nesta fase, e não no metal, que se corrigem: com espátulas aquecidas, cera de retoque e alguma paciência. Uma hora de trabalho na cera poupa várias horas de lima e cinzel no bronze.
- Medir a espessura da parede em vários pontos, sobretudo nas zonas de maior relevo.
- Eliminar linhas de junta e bolhas de ar antes de colocar gitos.
- Verificar se o núcleo tem pinos suficientes e saídas para os gases.
- Pesar a cera: o peso é a base do cálculo do metal.
O sistema de gitagem e alimentação e o seu cálculo
Os gitos são os canais por onde o metal entra e os gases saem. Em conjunto com o copo de vazamento, os canais de distribuição, os respiros e os massalotes formam uma árvore de cera soldada à peça. O desenho desta árvore decide se o bronze chega a todas as extremidades antes de solidificar e se a contração do metal é compensada por uma reserva líquida, em vez de deixar vazios no interior da escultura.
A lógica geral é simples de enunciar: o metal deve entrar de baixo para cima ou lateralmente, sem turbulência, e as zonas mais espessas devem solidificar por último, alimentadas por um massalote. Na prática, cada peça pede soluções próprias, e é aqui que a experiência do fundidor mais pesa.
Regras práticas de cálculo
- Peso do metal. A densidade do bronze é cerca de nove vezes a da cera; multiplica-se o peso da cera por nove e junta-se a gitagem, que costuma representar uma parte significativa do total.
- Secções proporcionais. Em sistemas não pressurizados usa-se uma relação do tipo 1 : 2 : 2 entre canal de descida, distribuição e ataques, para abrandar o metal ao entrar na peça.
- Módulo do massalote. O massalote deve ter um módulo (volume sobre superfície de arrefecimento) superior ao da zona que alimenta, para permanecer líquido mais tempo.
- Respiros. Colocam-se nos pontos altos e nas cavidades fechadas, onde o ar ficaria preso.
- Ataques curtos. Ligar os gitos a zonas espessas e fáceis de cinzelar depois, evitando rostos, mãos ou texturas delicadas.
- Copo de vazamento. Dimensionado para se manter cheio durante todo o vazamento, sem arrastar escória nem ar.
Estes valores são pontos de partida, não fórmulas fechadas. A forma da peça, a liga e o tipo de molde alteram o resultado, e o registo das fundições anteriores é a melhor ferramenta de ajuste.
Mistura de moldação e casca cerâmica
Com a cera gitada, há que envolvê-la num material refratário capaz de reproduzir o detalhe, resistir ao choque térmico e deixar sair os gases. As oficinas trabalham sobretudo com dois caminhos.
Moldação em gesso e chamote
O método tradicional usa uma mistura de gesso com chamote ou areia de sílica, vertida à volta da cera dentro de uma cofragem. É barata e tolerante, mas o molde fica pesado, seca devagar e exige uma cozedura longa e cuidadosa, sob pena de fissurar.
Casca cerâmica
A casca cerâmica constrói-se por imersões sucessivas da árvore de cera numa lama de sílica coloidal e farinha refratária, seguidas de polvilhamento com areia. As primeiras camadas, de grão fino, registam a superfície; as seguintes, mais grossas, dão resistência. Um molde típico leva entre sete e dez camadas, cada uma bem seca antes da seguinte. O resultado é leve, permeável e aguenta bem o vazamento, embora exija controlo de humidade e temperatura na sala de secagem.
Descera e cozedura do molde
A cera tem de sair do molde por completo, e depressa. Na casca cerâmica usa-se uma autoclave de vapor ou um forno já muito quente: a camada de cera junto à parede funde primeiro e escorre antes de a restante se expandir e rachar a casca. Nos moldes de gesso, a descera é mais lenta e faz parte de um ciclo de cozedura que pode durar vários dias.
Depois vem a cozedura propriamente dita, que elimina resíduos de cera e humidade e dá ao molde a resistência final. A casca cerâmica é levada a temperaturas elevadas e deve receber o metal ainda quente, para que o bronze não arrefeça em contacto com uma parede fria.
- Retirar a cera com rapidez, sem deixar a casca aquecer lentamente com a cera no interior.
- Inspecionar o molde à luz: fissuras finas reparam-se com lama refratária antes da cozedura.
- Cozer até não haver fumo nem cheiro de cera queimada.
- Enterrar ou apoiar os moldes em areia seca, com o copo de vazamento nivelado.
- Vazar com o molde ainda quente, no menor tempo possível depois de sair do forno.
Fusão da liga e temperatura de vazamento
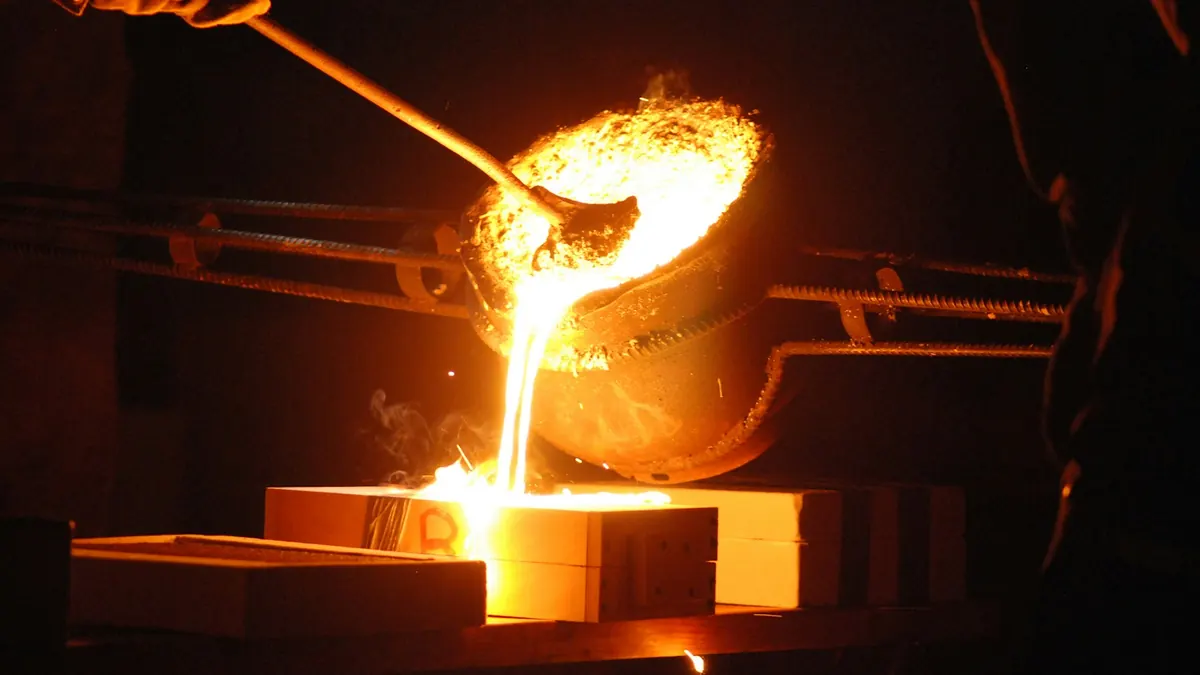
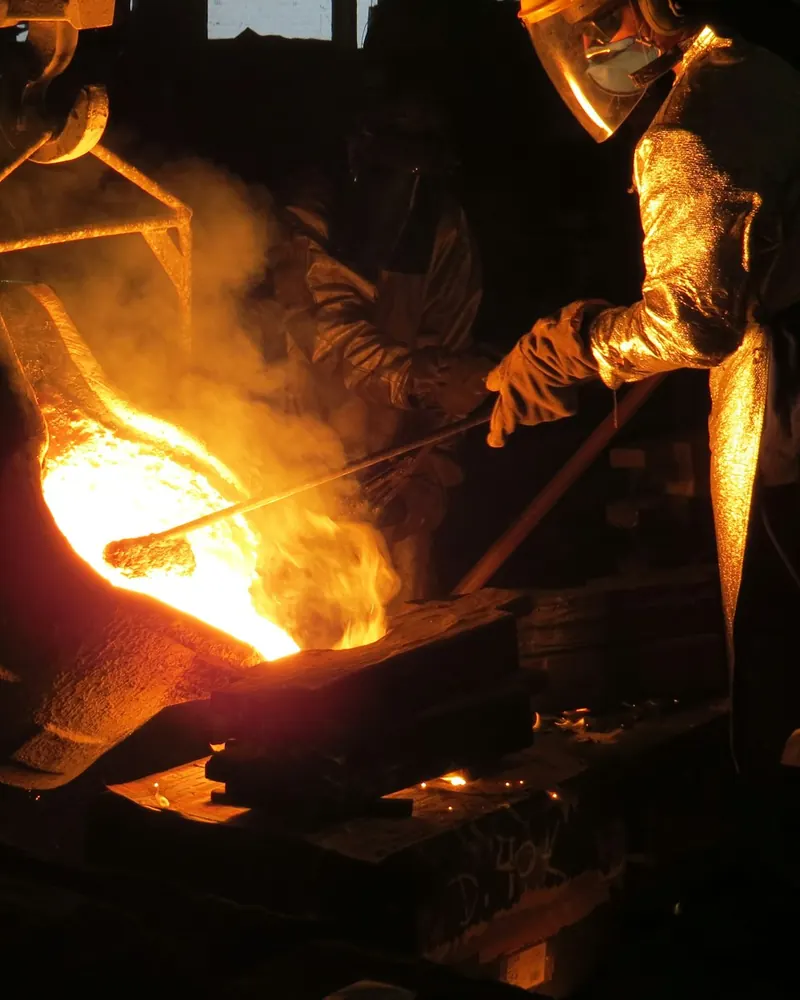
Para escultura, as ligas mais comuns são os bronzes ao silício, muito fluidos e fáceis de soldar, e os bronzes ao estanho, de tradição mais antiga. O metal funde num cadinho de grafite ou carboneto de silício, em forno a gás ou de indução, e deve ser levado à temperatura certa sem ficar tempo demais em sobreaquecimento, o que aumenta a oxidação e a absorção de gases.
A temperatura de vazamento depende da liga e, sobretudo, da espessura da peça: paredes finas pedem metal mais quente, peças maciças aceitam temperaturas mais baixas e contraem menos. Mede-se com termopar de imersão, e não a olho.
| Situação | Intervalo aproximado |
|---|---|
| Peças finas e detalhadas | 1150–1200 °C |
| Espessura média | 1100–1150 °C |
| Peças maciças | abaixo de 1100 °C, conforme a liga |
- Aquecer previamente ferramentas, lingotes e adições: a humidade em contacto com o metal líquido provoca projeções violentas.
- Desoxidar e retirar a escória imediatamente antes de vazar.
- Vazar de forma contínua, com o copo sempre cheio, sem interrupções.
- Usar fato aluminizado, viseira, luvas e botas próprias; manter o caminho entre forno e moldes desimpedido.
Arrefecimento e destruição do molde
O bronze solidifica em minutos, mas a peça precisa de arrefecer de forma gradual. Partir o molde cedo demais pode deformar zonas finas ou criar tensões; esperar demasiado torna a casca mais difícil de remover em algumas misturas. Muitas oficinas deixam os moldes arrefecer até ser possível tocá-los com luvas.
A casca cerâmica parte-se com martelo e escopro e sai em placas; os restos agarrados às texturas limpam-se com jato de areia ou de água a alta pressão. O núcleo interior retira-se por aberturas previstas desde a fase da cera. Os moldes de gesso desfazem-se mais facilmente, por vezes com água.
Corte de gitos, soldadura de porosidades e cinzelagem
Sai do molde uma peça em bruto, ainda presa à árvore de gitos. Estes cortam-se com disco ou serra, deixando alguns milímetros de sobra que depois se rebaixam até ao nível da superfície. É também o momento de examinar a peça com atenção à procura de porosidades, rechupes, falhas de enchimento e pinos do núcleo a remover.
Soldar e reconstituir
As falhas preenchem-se com soldadura TIG, usando vareta de composição próxima da liga para que a cor não se distinga após a pátina. Zonas maiores em falta podem ser reconstruídas por camadas. Os furos dos pinos do núcleo são roscados e tapados com bronze.
Cinzelagem e montagem
A cinzelagem devolve à superfície a textura do original: cinzéis, punções, limas, rotativas e escovas recriam marcas de espátula, pele, tecido ou polimento. Esculturas grandes são fundidas em várias partes, que depois se unem por soldadura ou por encaixes mecânicos; as juntas são cinzeladas até desaparecerem. Por fim, a peça é limpa com jato de areia fina ou esferas de vidro, o que lhe dá uma superfície uniforme para a pátina.
- Guardar fotografias da cera para comparar texturas durante a cinzelagem.
- Testar a vareta de soldadura numa amostra patinada antes de a usar na peça.
- Montar as partes a seco antes de soldar, para confirmar alinhamentos.
Patinação a quente e a frio
A pátina é uma camada de compostos formada por reação química na superfície do metal. Não é tinta: a cor nasce do próprio bronze, e por isso depende da limpeza da superfície, da composição da liga e da forma de aplicação.
Pátina a quente
A peça é aquecida com maçarico e os reagentes aplicam-se com pincel ou pulverizador em camadas finas. O nitrato férrico dá castanhos e vermelhos, o nitrato de cobre verdes e azuis, o sulfureto de potássio castanhos escuros e negros. O calor acelera a reação e permite construir cores com profundidade, sobrepondo e esbatendo camadas. A temperatura da superfície controla-se pela forma como a solução reage ao tocar no metal.
Pátina a frio
Aplicada à temperatura ambiente, por pincel, imersão ou compressas embebidas, a pátina a frio é mais lenta e exige várias aplicações ao longo de horas ou dias. É útil em peças demasiado grandes para aquecer por igual, em retoques e em efeitos de verdete que imitam a exposição natural. O resultado tende a ser menos resistente ao manuseamento do que uma pátina a quente bem fixada.
Os reagentes de patinação são irritantes ou tóxicos e alguns libertam vapores durante o aquecimento. Trabalhar com ventilação forçada, máscara adequada, luvas e proteção ocular, e consultar as fichas de segurança de cada produto.
Proteção final com cera
Uma pátina acabada continua quimicamente ativa e sensível à humidade, às mãos e à poluição. A camada final de cera sela a superfície, aprofunda a cor e facilita a manutenção. Aplica-se sobre a peça ainda morna, em camada fina, e pole-se depois de arrefecer.
- Usar cera microcristalina ou mistura com cera de abelha, dissolvida em solvente adequado.
- Aplicar com a peça morna, para que a cera penetre nas texturas.
- Retirar o excesso e polir com pano macio ou escova depois de arrefecer.
- Em interior, limpar o pó com pincel macio e renovar a cera quando o brilho desaparecer.
- Em exterior, lavar com água e sabão neutro e reaplicar cera com regularidade, tipicamente uma ou duas vezes por ano.
- Evitar produtos de limpeza abrasivos ou com amoníaco, que atacam a pátina.
Sobre este guia e contacto
Krameldo é um projeto editorial independente dedicado à fundição artística em bronze. Os textos descrevem práticas gerais de oficina e não substituem a formação prática nem as normas de segurança aplicáveis a cada espaço de trabalho. Mais informação na página Sobre.
Correções, dúvidas e sugestões de temas podem ser enviadas para [email protected].